

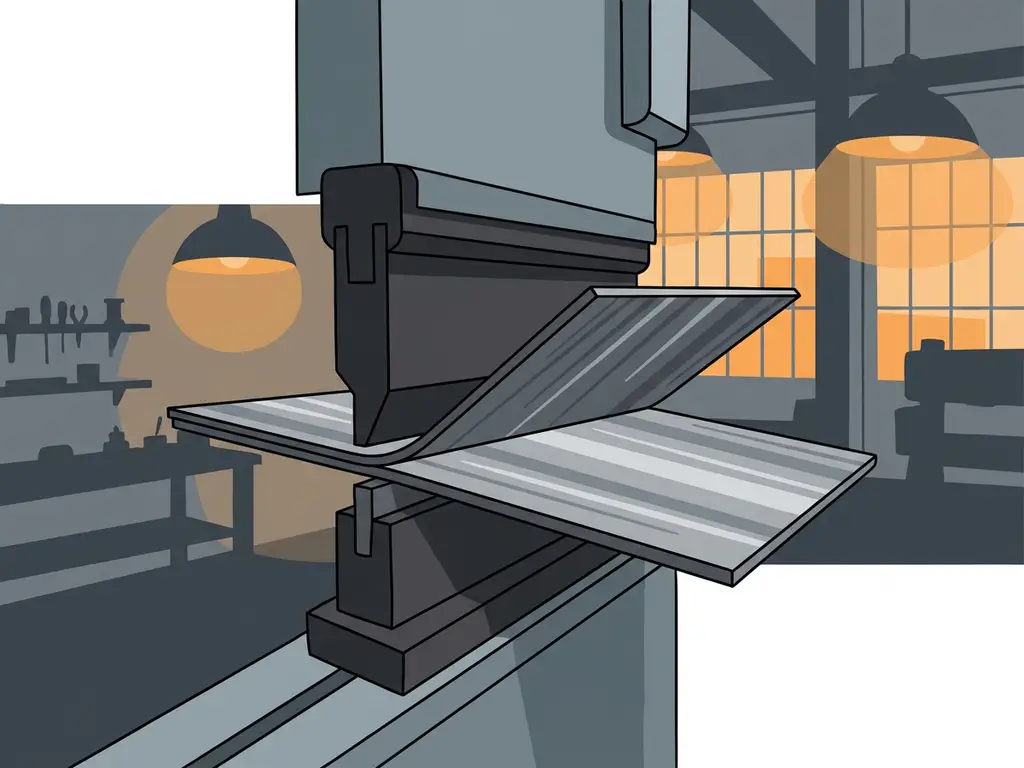
De walsrichting heeft een grote invloed op hoe metaal reageert bij het kanten. Als je een plaat buigt dwars op de walsrichting, verloopt het buigproces soepeler en is de kans op scheuren kleiner. Buig je parallel aan de walsrichting, dan is het materiaal stijver en breekt het sneller. Dit geldt voor staal, RVS én aluminium, maar de gevoeligheid verschilt per materiaal en dikte. In dit artikel beantwoorden we de meest gestelde vragen over walsrichting en kanten, zodat je dit direct goed verwerkt in je technische tekening.
Wat gebeurt er met metaal als je dwars op de walsrichting kant?
Als je een metalen plaat dwars op de walsrichting kant, buig je het materiaal in de richting die de minste weerstand biedt. De metaalvezels lopen dan parallel aan de buiglijn, waardoor ze meebuigen zonder te scheuren. Dit levert een schoner buigresultaat op en verlaagt het risico op oppervlaktescheuren of breuk in de buigzone.
Buig je juist parallel aan de walsrichting, dan snij je als het ware dwars door de vezels. Het materiaal verzet zich meer, de buigzone staat onder hogere spanning en bij dunne of harde materialen ontstaan sneller kleine haarscheurtjes of zelfs een volledige breuk. Dit heet ook wel het breukrisico bij kanten en het is precies de reden waarom walsrichting zo relevant is bij het ontwerpen van gekante onderdelen.
In de praktijk betekent dit dat je bij het ontwerpen van een onderdeel altijd nadenkt over hoe de plaat straks op het snijbed ligt en in welke richting de buis of plaat gewalst is. Die informatie bepaalt mede of je buiging slaagt zonder kwaliteitsverlies.
Waarom is de walsrichting anders voor staal, RVS en aluminium?
Staal, RVS en aluminium reageren elk anders op buigen omdat hun kristalstructuur en hardheid verschillen. Aluminium is relatief bros en gevoelig voor scheuren langs de walsrichting. RVS is hard en veerkrachtig, wat de terugvering na het kanten vergroot. Staal zit daar qua gedrag tussenin, afhankelijk van de legering en het warmtebehandelingsproces.
Aluminium en kanten
Aluminium heeft een sterke voorkeur voor buigen dwars op de walsrichting. Buig je parallel, dan is de kans op oppervlaktescheuren groot, zeker bij dikkere platen of harde legeringen zoals 5083 of 6082. Bij zachte legeringen zoals 1050 is er iets meer speelruimte, maar de basisregel blijft: dwars op de wals is de veiligste richting.
RVS en kanten
Bij kanten van RVS speelt terugvering een grote rol. RVS is harder dan staal en veert meer terug na het buigen. De walsrichting beïnvloedt hier niet alleen het breukrisico, maar ook de maatnauwkeurigheid. Buigen dwars op de walsrichting geeft een consistenter resultaat. Bij austenitisch RVS zoals 304 en 316 is dit effect duidelijk merkbaar.
Staal en kanten
Constructiestaal zoals S235 of S355 is relatief vergevingsgezind, maar ook hier geldt dat buigen dwars op de walsrichting de voorkeur heeft. Bij hogere staalsoorten of gehard staal neemt het risico op scheuren bij parallel buigen snel toe. Hoe hoger de sterkteklasse, hoe strikter je de walsrichting moet respecteren.
Hoe herken je de walsrichting in een metalen plaat?
De walsrichting loopt altijd in de lengterichting van de plaat, dus parallel aan de langste zijde. Dit is de richting waarin het materiaal door de walsinstallatie is getrokken. Bij geleverde platen is de walsrichting daarmee bijna altijd te herleiden uit de afmetingen: de langste kant wijst de richting aan.
Bij twijfel kun je de walsrichting ook voelen. Strijk met je vingernagel licht over het oppervlak in beide richtingen: in de walsrichting voelt het oppervlak gladder aan. Zichtbaar is de richting soms ook terug te zien in de oppervlaktestructuur of slijpsporen bij geborsteld materiaal.
In technische tekeningen voor kanten van metalen platen wordt de walsrichting aangegeven met een pijl of de afkorting “RD” (Rolling Direction). Dit is informatie die je als ontwerper of werkvoorbereider altijd mee moet leveren als de buigrichting kritisch is voor het eindresultaat.
Wat is de minimale buigradius afhankelijk van de walsrichting?
De minimale buigradius is de kleinste straal waarover je een plaat kunt buigen zonder dat het materiaal scheurt of breekt. Die minimale radius is kleiner als je dwars op de walsrichting buigt en groter als je parallel buigt. Hoe harder of brozer het materiaal, hoe groter het verschil tussen die twee richtingen.
Als vuistregel geldt voor veel staalsoorten dat de minimale buigradius dwars op de walsrichting gelijk is aan één keer de plaatdikte (1t). Buig je parallel aan de walsrichting, dan heb je al snel 1,5t tot 2t nodig om scheuren te voorkomen. Voor aluminium en RVS liggen die waarden hoger, afhankelijk van de legering en de hardheid.
Hieronder een indicatief overzicht van minimale buigradii per materiaal en buigrichting:
- Staal S235, dwars op walsrichting: circa 1t
- Staal S235, parallel aan walsrichting: circa 1,5t
- RVS 304, dwars op walsrichting: circa 1t tot 1,5t
- RVS 304, parallel aan walsrichting: circa 2t
- Aluminium 5083, dwars op walsrichting: circa 2t
- Aluminium 5083, parallel aan walsrichting: circa 3t tot 4t
Let op: dit zijn richtwaarden. De exacte minimale buigradius hangt ook af van de plaatdikte, de materiaalconditie en de gebruikte kantmethode. Raadpleeg bij twijfel altijd de materiaaldatasheet of leg het voor aan je bewerker.
Moet je de walsrichting altijd vermelden in je technische tekening?
Niet altijd, maar wel als de buigrichting invloed heeft op de sterkte, maatnauwkeurigheid of het uiterlijk van je onderdeel. Voor eenvoudige onderdelen met ruime buigradii en zachte materialen maakt het in de praktijk weinig uit. Maar zodra je werkt met dunne platen, harde legeringen of nauwe toleranties, is het vermelden van de walsrichting een slimme zet.
Bij plaatwerk op maat met meerdere buigingen in verschillende richtingen is het zeker relevant. Als de walsrichting niet wordt vermeld, kiest de bewerker zelf de gunstigste oriëntatie. Dat is prima voor standaardwerk, maar bij kritische toepassingen wil je dat zelf in de hand hebben.
Vermeld de walsrichting in je tekening met een pijl of de notatie “RD” (Rolling Direction), gecombineerd met een heldere maatvoering van de buiglijnen. Zo voorkom je misverstanden en zorg je dat het onderdeel precies zo geproduceerd wordt als jij het bedoeld hebt.
Heb je twijfels over je tekening of weet je niet zeker of de walsrichting correct is aangegeven? Dan helpt de One Click Fix-service van One Click Steel je verder. Wij controleren je tekening proactief op fouten en corrigeren ze, zodat de productie gewoon door kan gaan zonder dat jij eerst een gecorrigeerd bestand hoeft aan te leveren.
Hoe One Click Steel helpt met kanten en walsrichting
Bij One Click Steel combineren we lasersnijden en kanten in één order, via ons online portaal. Je hoeft niet te schakelen tussen leveranciers of meerdere offerterondes te doorlopen. Upload je tekening, geef de walsrichting aan waar nodig, en ontvang binnen één minuut een gedetailleerde prijsopgave, zonder tussenkomst van een verkoper.
- Lasersnijden, kanten, ontbramen en meer in één bestelling
- Offerte binnen één minuut na uploaden van je DXF of STEP-bestand
- Jij kiest zelf de gewenste leverdatum direct in het portaal
- One Click Fix-service voor het proactief corrigeren van fouten in tekeningen
- Levering van kant-en-klare onderdelen, inclusief materiaal en bewerking
- 24/7 online bestellen, ook buiten kantooruren
Wil je jouw onderdelen snel en eenvoudig laten produceren? Upload je tekening, ontvang direct een prijs en bestel online. Zo weet je meteen waar je aan toe bent en kunnen we snel voor je aan de slag. Lees meer over One Click Steel of upload direct je tekening en ontvang binnen een minuut een prijs.