

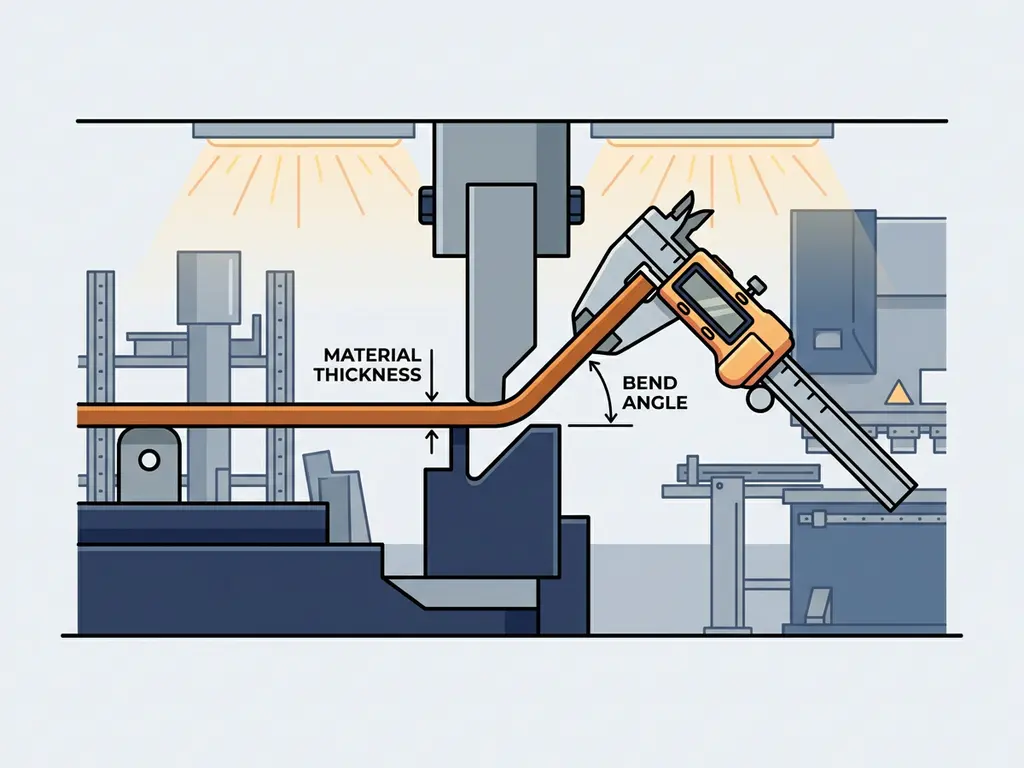
Bij CNC kanten geldt een maximale materiaaldikte van doorgaans 6 tot 12 millimeter voor staal, afhankelijk van de kantbank en de zetlengte. De maximale zetlengte bij professionele kantbanken ligt vaak tussen de 3.000 en 4.000 millimeter, al zijn er machines die verder gaan. Hoe dikker het materiaal, hoe korter de maximale zetlengte en hoe groter de vereiste kantkracht. In dit artikel beantwoorden we de meest gestelde vragen over kantbankcapaciteit, materiaaldikte en buigradius.
Welke materialen kun je kanten en wat zijn de diktelimieten?
De meeste metalen die je kunt lasersnijden, kun je ook kanten. De meest gebruikte materialen bij CNC kanten zijn staal (S235/S355), roestvast staal (RVS) en aluminium. De maximale plaatdikte bij kanten verschilt per materiaal: staal verwerkt een kantbank doorgaans tot 6 à 10 mm, aluminium tot 8 à 12 mm en RVS tot 4 à 6 mm, omdat dit materiaal harder en minder rekbaar is.
Naast het materiaaltype speelt ook de treksterkte een grote rol. RVS heeft een hogere treksterkte dan constructiestaal, wat betekent dat je meer kantkracht nodig hebt voor dezelfde dikte. Aluminium is zachter en buigt makkelijker, maar is ook gevoeliger voor scheuren bij scherpe hoeken.
Praktisch gezien houd je bij de keuze voor een materiaal en dikte rekening met:
- De treksterkte van het materiaal (hogere sterkte = meer kracht nodig)
- De gewenste buighoek (scherpe hoeken vragen meer van het materiaal)
- Het risico op scheurvorming bij de buitenste buigradius
- De beschikbare kantbankcapaciteit bij je leverancier
Via het portaal van One Click Steel zie je direct welke materialen, diktes en legeringen beschikbaar zijn, nog voordat je een tekening uploadt. Zo voorkom je dat je een ontwerp maakt dat technisch niet maakbaar is.
Wat is de maximale zetlengte bij CNC kanten?
De maximale zetlengte bij CNC kanten is afhankelijk van de machine en de materiaaldikte. Professionele kantbanken werken doorgaans met een maximale zetlengte van 3.000 tot 4.000 millimeter. Bij grotere diktes neemt de maximale zetlengte af, omdat de benodigde kantkracht sterk toeneemt naarmate het werkstuk langer wordt.
Een kantbank heeft een maximale tonnage, en dat tonnage moet verdeeld worden over de volledige zetlengte. Hoe langer de zet, hoe meer kracht er per strekkende meter nodig is om het materiaal gelijkmatig te buigen. Bij een te lange zet, gecombineerd met een te dikke plaat, overschrijd je het maximale tonnage van de machine, wat resulteert in een ongelijkmatige buiging of machineoverbelasting.
Als je CNC kanten bestelt via ons portaal, berekent het systeem automatisch of jouw combinatie van materiaal, dikte en zetlengte maakbaar is. Je krijgt geen prijs voor iets wat de machine niet aankan.
Hoe beïnvloedt de materiaaldikte de minimale buigradius?
De minimale buigradius bij CNC kanten is direct gekoppeld aan de materiaaldikte. Als vuistregel geldt: de minimale binnenradius is gelijk aan of groter dan de materiaaldikte. Bij staal van 3 mm is de minimale binnenradius dus minimaal 3 mm. Bij hardere materialen zoals RVS ligt deze waarde hoger, vaak 1,5 tot 2 keer de materiaaldikte.
Wanneer je onder de minimale buigradius gaat, rek je het materiaal aan de buitenzijde van de buiging te sterk op. Dit leidt tot scheuren of breuk, zeker bij hogesterktestaalsoorten en RVS. Aluminium is iets vergevingsgezinder, maar ook hier geldt dat te scherpe hoeken de materiaalstructuur beschadigen.
Houd bij het tekenen ook rekening met de terugvering van het materiaal. Na het buigen veert een plaat altijd iets terug. Hoe harder het materiaal, hoe groter de terugvering. Een goede kantbank compenseert dit automatisch, maar je tekening moet de juiste eindhoek vermelden, niet de buighoek tijdens het zetten.
Wat is het verschil tussen luchtbuigen en bodembuigen bij CNC kanten?
Bij CNC kanten zijn luchtbuigen en bodembuigen de twee meest gebruikte methoden. Het verschil zit in hoe de stempel en de matrijs samenwerken tijdens het buigen. Bij luchtbuigen raakt de stempel het materiaal maar gedeeltelijk in de matrijs, terwijl bij bodembuigen het materiaal volledig in de matrijs wordt geperst.
Luchtbuigen
Bij luchtbuigen bepaalt de indrukdiepte van de stempel de buighoek. Het materiaal raakt de zijwanden van de matrijs niet volledig. Dit maakt luchtbuigen flexibel: met één matrijsopening kun je meerdere hoeken maken. Het nadeel is dat de terugvering groter is en de hoeknauwkeurigheid iets lager ligt. Luchtbuigen is de meest toegepaste methode in de moderne plaatwerkindustrie.
Bodembuigen
Bij bodembuigen wordt het materiaal volledig op de bodem van de matrijs geperst. Dit geeft een nauwkeurigere en beter reproduceerbare hoek, met minder terugvering. Het vereist echter meer kracht en een specifieke matrijs per hoek. Bodembuigen is nuttig bij toepassingen waar maatnauwkeurigheid zwaarder weegt dan flexibiliteit.
Voor de meeste standaard plaatwerk op maat toepassingen volstaat luchtbuigen. Bodembuigen zet je in bij precisieonderdelen met strikte toleranties.
Wanneer is kanten niet meer geschikt en wat zijn de alternatieven?
Kanten is niet meer geschikt wanneer de combinatie van materiaaldikte, zetlengte of buigradius de kantbankcapaciteit overschrijdt. Ook bij zeer complexe driedimensionale vormen, extreem kleine radii of materialen met een hoge brosheid (zoals bepaalde hardgeharde staalsoorten) is kanten niet de juiste methode.
Andere situaties waarin kanten niet werkt:
- De zetlengte is groter dan de machine aankan bij de gewenste dikte
- De buigradius is kleiner dan het materiaal toelaat zonder te scheuren
- Het onderdeel heeft buigingen die te dicht bij elkaar zitten, waardoor de matrijs niet past
- Het materiaal is te dik voor de beschikbare kantbankcapaciteit
In die gevallen zijn alternatieven zoals walsen (voor ronde of cilindrische vormen), lassen of frezen beter geschikt. Walsen gebruik je wanneer je grote radii of buisvormen nodig hebt die een kantbank niet kan produceren.
Hoe One Click Steel helpt met CNC kanten
Bij One Click Steel combineren we lasersnijden, kanten, walsen, ontbramen, draadtappen en soevereineren in één order via ons portaal. Je hoeft niet te schakelen tussen meerdere leveranciers of meerdere offerterondes te doorlopen. Upload je tekening (STP, STEP of DXF), kies je levertijd en bestel direct. Binnen één minuut zie je de prijs, zonder tussenkomst van een verkoper.
- Direct inzicht in beschikbare materialen, diktes en kantmogelijkheden
- Automatische maakbaarheidscontrole op materiaaldikte en zetlengte
- Kanten combineren met lasersnijden, ontbramen of walsen in één bestelling
- One Click Fix service: wij corrigeren fouten in je tekening proactief, zodat de productie niet stilstaat
- Levering binnen 3 tot 4 werkdagen, met spoedopties beschikbaar
- Levertijd kies je zelf op het moment van bestellen, geen afstemming vooraf
Wil je jouw onderdelen snel en eenvoudig laten produceren? Upload direct je tekening, ontvang direct een prijs en bestel online. Zo weet je meteen waar je aan toe bent en kunnen we snel voor je aan de slag. Meer weten over wie wij zijn? Lees dan meer over One Click Steel.