

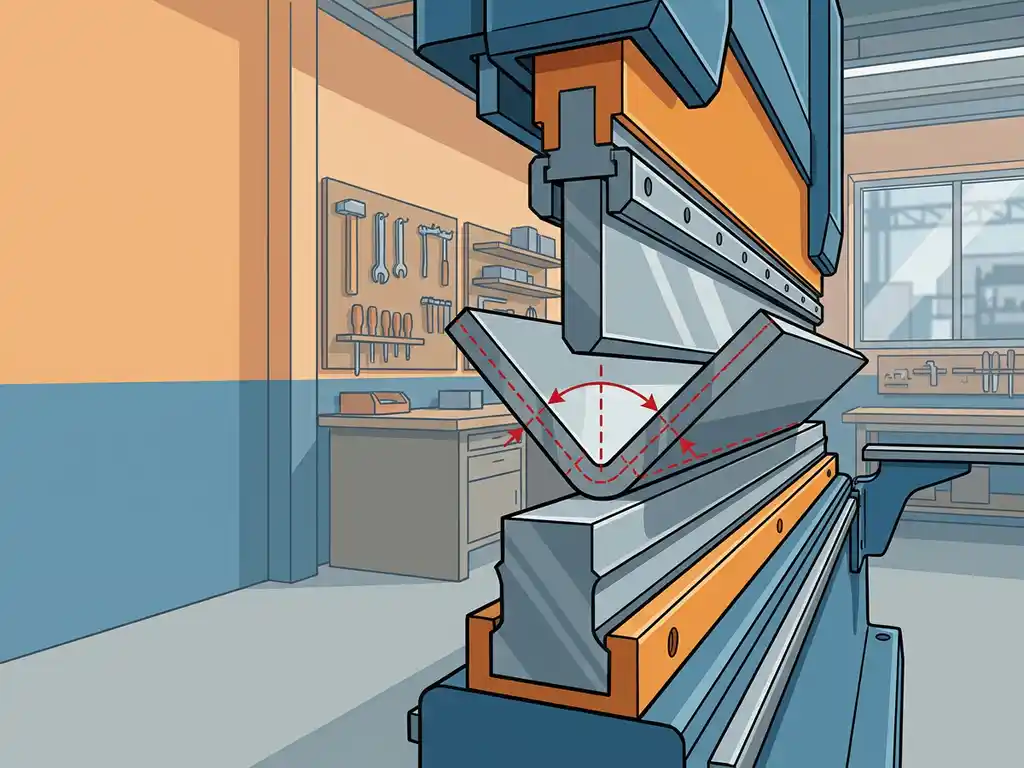
Luchtbuigen en bodembuigen zijn de twee meest gebruikte methoden bij het kanten van metaal. Het belangrijkste verschil: bij luchtbuigen raakt de stempel het materiaal niet volledig, waardoor er flexibiliteit ontstaat in de hoek. Bij bodembuigen drukt de stempel het materiaal volledig op de matrijs, wat een nauwkeurigere en vastere hoek oplevert. Welke methode je kiest, hangt af van het materiaal, de vereiste toleranties en de serie die je produceert. Hieronder beantwoorden we de meest gestelde vragen over beide methoden.
Welke buigmethode geeft de nauwkeurigste hoek?
Bodembuigen geeft een nauwkeurigere hoek dan luchtbuigen. Bij bodembuigen wordt het materiaal volledig in de matrijs gedrukt, waardoor de hoek van de matrijs direct wordt overgedragen op het werkstuk. Dit resulteert in een consistente hoek met weinig variatie tussen producten, ook bij grotere series.
Bij luchtbuigen bepaalt de indringdiepte van de stempel de uiteindelijke hoek. Dit geeft de operator meer flexibiliteit, maar ook meer ruimte voor afwijking. Kleine variaties in plaatdikte of materiaaleigenschappen kunnen direct invloed hebben op het eindresultaat. Voor toepassingen waarbij toleranties strak zijn, zoals precisiedelen in de machinebouw of constructie, is bodembuigen de betere keuze.
Toch scoort luchtbuigen in de praktijk goed genoeg voor veel standaardtoepassingen. Met moderne CNC-kantbanken en goede software is de herhaalbaarheid bij luchtbuigen aanzienlijk verbeterd. Maar als je echt strakke maattoleranties nodig hebt, geeft bodembuigen meer zekerheid.
Wat is springback en hoe beïnvloedt het het kantresultaat?
Springback is het terugveren van het metaal na het buigen, waardoor de hoek iets groter wordt dan de gewenste eindhoek. Dit is een natuurlijk fenomeen: elk metaal heeft een elastische component die zorgt voor een lichte terugvering zodra de stempel omhooggaat. De mate van springback verschilt per materiaal en dikte.
Bij luchtbuigen speelt springback een grotere rol. Omdat het materiaal niet volledig op de matrijs wordt gedrukt, moet de operator de springback compenseren door de stempel iets verder te laten indringen dan de gewenste hoek. Een goede kantbank met CNC-aansturing doet dit automatisch, maar het blijft een factor die de eindhoek beïnvloedt.
Bij bodembuigen is de springback veel kleiner. Doordat het materiaal volledig in de matrijs wordt gedrukt, wordt de elastische spanning grotendeels weggenomen. Het resultaat is een hoek die nauwelijks afwijkt van de matrijs. Materialen met een hoge rekgrens, zoals hogesterktestaal of sommige aluminiumlegeringen, vertonen meer springback en vragen extra aandacht bij luchtbuigen.
Welke materialen en diktes zijn geschikt voor luchtbuigen versus bodembuigen?
Luchtbuigen is geschikt voor vrijwel alle gangbare plaatmaterialen en diktes, terwijl bodembuigen beter werkt bij dunner materiaal met een lagere treksterkte. Dit onderscheid heeft direct te maken met de krachten die bij bodembuigen nodig zijn.
Bij bodembuigen is de benodigde buigkracht drie tot vijf keer groter dan bij luchtbuigen. Dat maakt bodembuigen minder geschikt voor dikke platen of materialen met een hoge treksterkte, zoals hogesterktestaal of dikker RVS. De kantbank moet voldoende tonnage hebben om het materiaal volledig in de matrijs te drukken, anders lukt het niet.
Luchtbuigen is flexibeler: je kunt met dezelfde matrijs verschillende hoeken buigen door de indringdiepte aan te passen. Dat maakt het praktisch voor een breed scala aan materialen, van staal en aluminium tot RVS, in uiteenlopende diktes. Via ons materiaalenoverzicht zie je direct welke materialen, diktes en specificaties beschikbaar zijn, zodat je weet wat er mogelijk is voordat je een tekening uploadt.
Wat zijn de gevolgen voor gereedschap en matrijs bij beide methoden?
Bodembuigen slijt gereedschap en matrijs sneller dan luchtbuigen, omdat de benodigde krachten aanzienlijk hoger zijn. De stempel en matrijs worden bij bodembuigen zwaarder belast, wat leidt tot meer slijtage en hogere onderhoudskosten op de lange termijn.
Bij luchtbuigen is de belasting op het gereedschap lager. Omdat het materiaal niet volledig op de matrijs wordt gedrukt, zijn de contactkrachten kleiner. Dit verlengt de levensduur van het gereedschap en maakt het mogelijk om met minder verschillende matrijzen te werken. Eén matrijs kan bij luchtbuigen meerdere hoeken produceren, wat de toolingkosten drukt.
Bij bodembuigen heb je voor elke gewenste hoek in principe een aparte matrijs nodig, omdat de hoek van de matrijs direct bepalend is voor het eindresultaat. Dit maakt de initiële investering in gereedschap hoger. Voor grote series met vaste hoeken is dat te rechtvaardigen, maar voor kleine series of wisselende orders is luchtbuigen praktischer.
Voor plaatwerk op maat waarbij meerdere bewerkingen nodig zijn, loont het om dit te combineren in één order, zodat je niet tussen leveranciers hoeft te schakelen.
Wanneer kies je voor luchtbuigen en wanneer voor bodembuigen?
Kies voor luchtbuigen bij flexibele productie met wisselende hoeken, diktes en materialen. Kies voor bodembuigen als je strakke toleranties nodig hebt en werkt met dunner materiaal in grotere series. De praktijk bepaalt uiteindelijk welke methode het beste past.
Luchtbuigen is de standaardkeuze bij de meeste moderne kantbankoperaties. Het is veelzijdig, snel in te stellen en geschikt voor een breed scala aan toepassingen. Voor MKB-bedrijven die regelmatig wisselende orders verwerken, biedt luchtbuigen de meeste flexibiliteit zonder grote investering in gereedschap.
Bodembuigen is de betere keuze als je werkt met dunne platen van maximaal twee tot drie millimeter, vaste hoeken produceert in grotere aantallen, en de eindkwaliteit weinig ruimte laat voor afwijking. Denk aan precisiedelen voor de automotive of specifieke behuizingen in de machinebouw waar de maatvoering strak moet kloppen.
Hoe One Click Steel helpt met metaal kanten
Bij One Click Steel verzorgen we het kanten van metaal als onderdeel van een complete productieorder. Of je nu luchtbuigen of bodembuigen nodig hebt, we denken mee over de beste aanpak voor jouw onderdelen. Onze voordelen op een rij:
- Offerte binnen één minuut: upload je tekening (DXF, STEP of STP) en ontvang direct een prijs, zonder te wachten op een verkoper
- Combineer bewerkingen in één order: lasersnijden, kanten, ontbramen, walsen en meer via één portaal, zonder te schakelen tussen leveranciers
- One Click Fix service: fouten in je tekening corrigeren we proactief, zodat de productie niet stil ligt
- Leverdatum zelf kiezen: je bepaalt wanneer het geleverd wordt, direct bij het bestellen, geen afstemming vooraf
- 24/7 beschikbaar: bestel wanneer het jou uitkomt, ook buiten kantooruren
Wil je jouw onderdelen snel en eenvoudig laten produceren? Upload direct je tekening, ontvang direct een prijs en bestel online. Zo weet je meteen waar je aan toe bent en kunnen we snel voor je aan de slag. Meer weten over wat we doen? Lees dan meer over One Click Steel.