

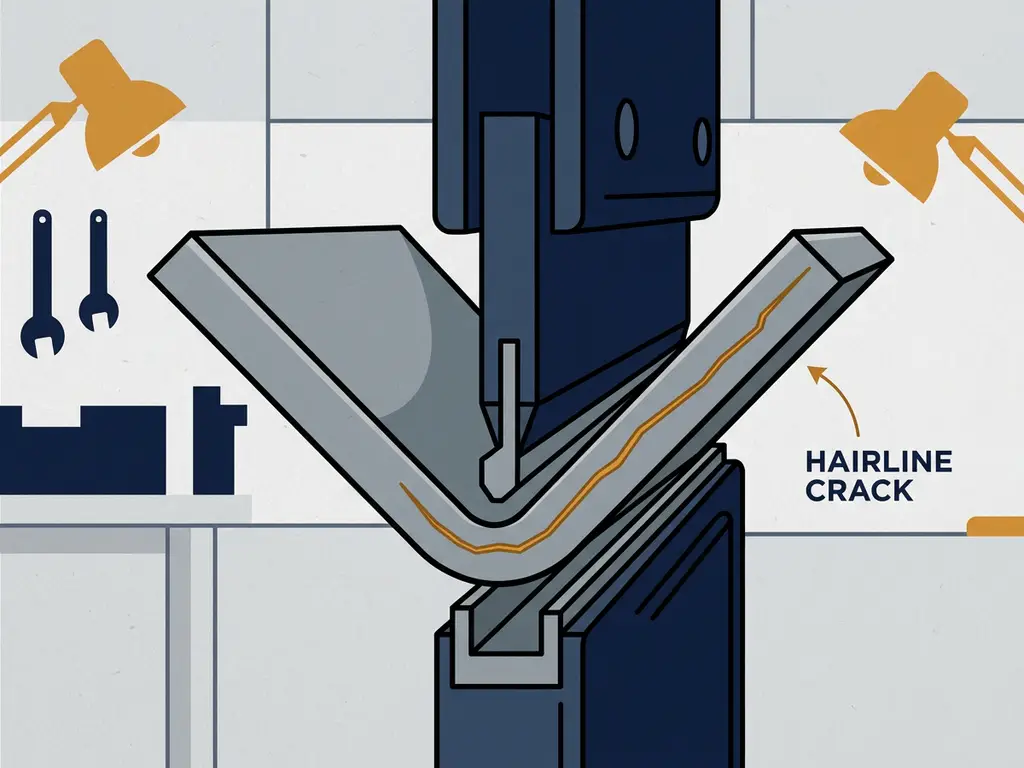
Plaatwerk scheurt tijdens het kanten wanneer het materiaal meer rek vraagt dan het aankan. Dit gebeurt door een combinatie van factoren: de buigradius is te klein voor de plaatdikte, de korrelrichting van het materiaal loopt ongunstig, of het materiaal zelf heeft weinig rekbaarheid. In de meeste gevallen is scheuren te voorkomen door de juiste voorbereiding en een goede afstemming tussen tekening en materiaal. Hieronder beantwoorden we de meest gestelde vragen over dit probleem.
Wat bepaalt of plaatwerk scheurt bij het kanten?
Of plaatwerk scheurt bij het kanten hangt af van de verhouding tussen de buigradius, de plaatdikte en de rekbaarheid van het materiaal. Wanneer de binnenkant van de buiging te scherp is ten opzichte van de dikte, wordt de buitenzijde van de plaat te ver uitgerekt. Als die rek de grenzen van het materiaal overschrijdt, scheurt het oppervlak of breekt de plaat door.
Drie factoren spelen de grootste rol:
- Buigradius: hoe kleiner de radius, hoe groter de rek aan de buitenzijde van de buiging
- Plaatdikte: dikkere platen vragen om grotere buigradii om hetzelfde risico te vermijden
- Rekbaarheid van het materiaal: elk metaal heeft een maximale rek voordat het bezwijkt
Daarnaast spelen bewerkingsomstandigheden een rol, zoals de toestand van het gereedschap en de snelheid van het kantproces. Maar in de meeste gevallen zit het probleem al in de ontwerptekening of de materiaalkeuze.
Welke materialen zijn het meest gevoelig voor scheuren bij het kanten?
Harde en brosse metalen zijn het meest gevoelig voor scheuren bij het kanten. Materialen met een lage rekbaarheid, zoals Hardox, hoog-koolstofstaal of koudgewalst staal in harde toestand, breken sneller bij het buigen dan zachtere staalsoorten of aluminium. RVS en aluminium vragen elk om een eigen aanpak.
Een overzicht van veelgebruikte materialen en hun gevoeligheid:
- Constructiestaal (S235/S355): relatief goed te kanten, maar S355 is stijver en vraagt iets grotere radii
- RVS (304/316): heeft meer veerkracht dan staal, waardoor terugvering optreedt, maar scheurt minder snel bij de juiste radius
- Aluminium: legeringen zoals de 5000- en 6000-series verschillen sterk in rekbaarheid; 6082 is gevoeliger dan 5083
- Hardox en slijtagebestendig staal: zeer gevoelig voor scheuren, vereist grote buigradii en voorzichtige bewerkingsparameters
Wil je weten welke materialen en diktes beschikbaar zijn voor jouw order? Via het materiaalportaal zie je direct wat er mogelijk is, inclusief beschikbare diktes per materiaalsoort.
Hoe beïnvloedt de korrelrichting het scheuren van plaatwerk?
De korrelrichting van een metaalplaat heeft direct invloed op het risico op scheuren bij het kanten. Metaal heeft door het walsproces een vaste korrelstructuur. Wanneer je haaks op die korrelrichting buigt, is de kans op scheuren het kleinst. Buig je parallel aan de korrelrichting, dan trekt de rek het materiaal mee langs de korrels en neemt het scheurrisico toe.
In de praktijk betekent dit dat je bij het nesten van onderdelen op een plaat al rekening moet houden met de richting van de buiglijnen. Dit is een stap die werkvoorbereiders en constructeurs soms overslaan, maar die bij gevoelige materialen of kleine radii het verschil maakt tussen een goed product en afkeur.
Bij twijfel: draai het onderdeel 90 graden op de plaat en controleer of de buiglijn dan haaks op de walsdraad valt. Dat is bijna altijd de veiligste keuze.
Wat is de minimale buigradius om scheuren te voorkomen?
De minimale buigradius om scheuren te voorkomen is afhankelijk van het materiaal en de plaatdikte, maar als vuistregel geldt: de binnenradius moet minimaal gelijk zijn aan de plaatdikte. Voor gevoeliger materialen of grotere diktes is een factor van 1,5 tot 2 keer de plaatdikte veiliger.
Enkele richtlijnen per materiaal:
- Constructiestaal S235: minimale binnenradius gelijk aan 1x de plaatdikte
- S355: minimaal 1,5x de plaatdikte door hogere stijfheid
- RVS 304/316: minimaal 1x de plaatdikte, maar houd rekening met meer terugvering
- Aluminium 6082: minimaal 2x de plaatdikte vanwege lagere rekbaarheid
- Hardox: minimaal 3 tot 4x de plaatdikte, afhankelijk van de hardheidsklasse
Deze waarden zijn richtlijnen. De exacte minimale radius hangt ook af van de bewerkingsmethode, het gereedschap en de nauwkeurigheid van de machine. Controleer bij twijfel de specificaties van de fabrikant of neem contact op met je metaalbewerkingspartner.
Kan een fout in de technische tekening scheuren veroorzaken?
Ja, fouten in de technische tekening zijn een veelvoorkomende oorzaak van scheuren bij het kanten. Wanneer een tekening een te kleine binnenradius voorschrijft, de buiglijn te dicht bij een gat of uitsnijding plaatst, of de materiaaldikte niet correct is opgegeven, stuurt dat de productie direct de verkeerde kant op.
Veelgemaakte tekenfouten die scheuren veroorzaken:
- Binnenradius kleiner dan de minimale waarde voor het opgegeven materiaal
- Buiglijn te dicht bij een gat of rand, waardoor het materiaal plaatselijk te dun wordt
- Verkeerde materiaaldikte opgegeven, waardoor de machine met de verkeerde parameters werkt
- Ontbrekende of onjuiste buigvolgorde, waardoor eerder gemaakte buigingen onder druk komen te staan
Bij kanten via ons portaal controleren we tekeningen proactief op dit soort fouten. Onze One Click Fix-service signaleert problemen in je bestand vóórdat de productie start, zodat je niet achteraf voor verrassingen staat.
Wat kun je doen als plaatwerk toch scheurt bij het kanten?
Als plaatwerk scheurt bij het kanten, is de eerste stap het identificeren van de oorzaak. Kijk naar de locatie van de scheur: zit die aan de buitenzijde van de buiging, dan is de radius waarschijnlijk te klein. Loopt de scheur langs de korrelrichting, dan is de oriëntatie van het onderdeel op de plaat het probleem.
Concrete stappen om het probleem op te lossen:
- Vergroot de buigradius in de tekening en pas de gereedschapskeuze aan
- Controleer de korrelrichting en draai het onderdeel indien mogelijk 90 graden
- Kies een zachter of beter rekbaar materiaal als de toepassing dat toelaat
- Gloeien van het materiaal kan helpen bij koudgewalst staal dat te hard is geworden
- Pas de buigvolgorde aan zodat eerder gemaakte buigingen niet onder extra spanning komen
Heb je al plaatwerk op maat besteld en loop je tegen een tekenprobleem aan? Laat ons weten wat er speelt. We denken graag mee voordat het tot productie komt.
Hoe One Click Steel helpt bij scheuren tijdens het kanten
Scheuren bij het kanten is bijna altijd te voorkomen met de juiste voorbereiding. Wij helpen je daarbij, van tekening tot afgeleverd product:
- One Click Fix-service: we controleren je tekening proactief op fouten zoals te kleine buigradii, ongunstige buiglijnen of onjuiste materiaaldiktes, voordat de productie start
- Materiaaladvies via het portaal: bekijk direct welke materialen, diktes en eigenschappen beschikbaar zijn, zodat je de juiste keuze maakt vóórdat je een tekening uploadt
- Kanten en lasersnijden in één order: combineer bewerkingen in één bestelling via ons portaal, zonder te schakelen tussen meerdere leveranciers
- Offerte binnen één minuut: upload je tekening, ontvang direct een prijs en kies zelf je leverdatum, geen wachttijd, geen e-mail, geen terugbelverzoek
Wil je jouw onderdelen snel en eenvoudig laten produceren? Upload je tekening, ontvang direct een prijs en bestel online. Zo weet je meteen waar je aan toe bent en kunnen we snel voor je aan de slag.
Over One Click Steel lees je hoe wij metaalbewerking eenvoudig, snel en transparant maken voor MKB-bedrijven. Klaar om te starten? Upload direct je tekening en ontvang binnen één minuut een prijs.