

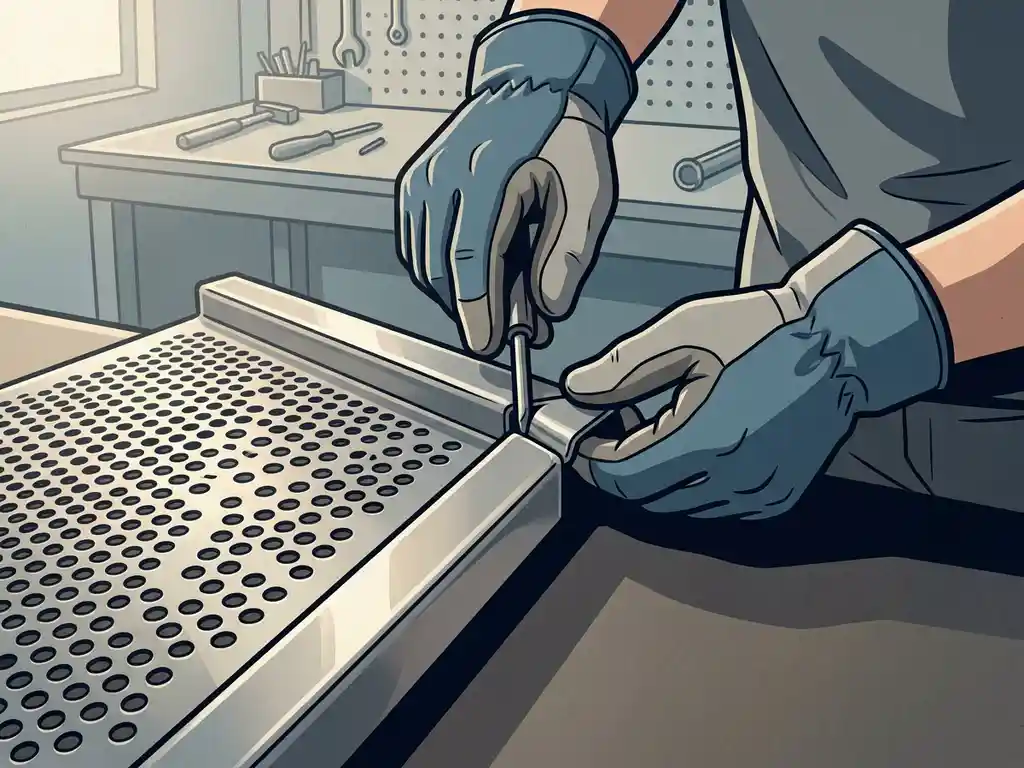
Ja, metalen plaat kanten kan ook worden toegepast op geperforeerd materiaal — maar het vraagt om meer voorbereiding dan bij massief plaatmateriaal. De ligging van de buiglijn ten opzichte van de perforaties bepaalt of het lukt, en zo ja, hoe nauwkeurig het resultaat is. Lees hieronder welke factoren ertoe doen en wanneer je beter een alternatief kiest.
Wat maakt kanten van geperforeerd plaat technisch anders?
Bij het kanten van geperforeerd materiaal ontbreekt een deel van het materiaal waar de kantbank normaal gesproken op steunt. Massief plaat verdeelt de buigkracht gelijkmatig over het volledige oppervlak. Bij geperforeerd plaat zijn er openingen, waardoor de kracht ongelijkmatig verdeeld wordt en het materiaal anders reageert op de buigbeweging.
Dit heeft twee directe gevolgen. Ten eerste is de effectieve materiaalbreedte in de buigzone kleiner, wat de stijfheid verlaagt. Ten tweede kunnen de randen van de perforaties vervormen of opentrekken onder de buigspanning. Hoe meer materiaal er weggevallen is door de perforaties, hoe groter deze effecten zijn. Een open oppervlaktepercentage van 30% gedraagt zich heel anders dan een oppervlaktepercentage van 60%.
Bij het kanten van metalen plaat gaat de kantbank ervan uit dat het materiaal een consistente weerstand biedt. Geperforeerd materiaal doorbreekt die aanname, en dat vraagt om een aangepaste aanpak.
Welke factoren bepalen of kanten van geperforeerd materiaal mogelijk is?
Of het kanten van geperforeerd materiaal haalbaar is, hangt af van een combinatie van factoren die samen bepalen hoeveel structurele integriteit er in de buigzone overblijft.
- Open oppervlaktepercentage: hoe hoger dit percentage, hoe minder materiaal er in de buigzone aanwezig is. Boven de 50% wordt kanten technisch steeds riskanter.
- Perforatiepatroon en gatgrootte: kleine, regelmatig verspreide gaten gedragen zich anders dan grote, onregelmatige openingen. Ronde gaten zijn gunstiger dan langwerpige sleuven.
- Materiaaldikte: dikker materiaal biedt meer resterende stijfheid rondom de perforaties en is daardoor beter bestand tegen vervorming tijdens het buigen.
- Materiaalsoort: staal is stijver en vergeeft minder dan aluminium. RVS heeft een hogere terugvering, wat de nauwkeurigheid bemoeilijkt bij een geperforeerde uitvoering.
- Buigradius: een grotere buigradius verdeelt de spanning over een breder gebied, wat de kans op beschadiging rondom perforaties verkleint.
Wat zijn de risico’s als de buiglijn over de perforaties loopt?
Als de buiglijn direct over of door de perforaties loopt, neemt de kans op maatafwijkingen en materiaalschade sterk toe. De meest voorkomende problemen zijn vervorming van de gatrand, opentrekken van de perforaties en een onnauwkeurige buighoek doordat het materiaal ongelijkmatig reageert op de kantbank.
In de praktijk zie je dat de buiglijn niet recht blijft maar licht golft, omdat de kantbank op sommige punten meer weerstand ondervindt dan op andere. Dit maakt het resultaat onvoorspelbaar. Bij constructieve toepassingen, waarbij maatnauwkeurigheid belangrijk is, is dit een serieus probleem. Bij decoratieve toepassingen met wat tolerantie kan het soms nog acceptabel zijn, maar dat is sterk afhankelijk van de eindtoepassing.
Hoe ver moet de buiglijn van de perforaties af liggen?
Als vuistregel geldt dat de buiglijn minimaal twee keer de gatdiameter verwijderd moet zijn van de dichtstbijzijnde perforatie. Dit geeft voldoende massief materiaal in de buigzone om de kracht gelijkmatig op te nemen en vervorming te voorkomen.
In de praktijk hanteren veel metaalbewerkingsbedrijven een marge van minimaal 3 tot 5 millimeter tussen de rand van het dichtstbijzijnde gat en de buiglijn, afhankelijk van de materiaaldikte en het open oppervlaktepercentage. Hoe dunner het materiaal en hoe groter de gaten, hoe ruimer deze marge moet zijn. Bij twijfel: leg de buiglijn altijd in een zone met zo veel mogelijk massief materiaal, ook als dat betekent dat je het ontwerp licht aanpast.
Wanneer is kanten van geperforeerd materiaal wél een goede keuze?
Kanten van geperforeerd plaat is een goede keuze wanneer de buiglijn volledig in een massieve zone valt, het open oppervlaktepercentage laag is en de toepassing enige maatafwijking toestaat. Denk aan afschermingsplaten, ventilatiebehuizingen of decoratieve panelen waarbij de perforaties voor functie of uitstraling zorgen maar de buigzones bewust massief zijn gehouden.
In die gevallen levert plaatwerk op maat met gecombineerde bewerking een efficiënt resultaat: het materiaal wordt in één proces gesneden, geperforeerd en gekant, zonder dat je meerdere leveranciers nodig hebt. Wanneer het ontwerp de buiglijn al in een massieve strook plaatst, is er technisch gezien weinig verschil met het kanten van standaard plaatmateriaal.
Wat zijn de alternatieven als kanten van geperforeerd plaat niet haalbaar is?
Als de buiglijn niet voldoende ver van de perforaties af kan liggen, zijn er een aantal alternatieven die het gewenste resultaat alsnog mogelijk maken.
- Ontwerp aanpassen: verschuif de perforatiezone zodat de buiglijn in massief materiaal valt. Dit is de meest directe oplossing en heeft geen invloed op de bewerkbaarheid.
- Eerst kanten, dan perforeren: als de volgorde van bewerkingen flexibel is, kan het kanten plaatsvinden op massief materiaal, waarna de perforaties pas achteraf worden aangebracht door lasersnijden. Dit geeft het nauwkeurigste resultaat.
- Lassen of verbinden: in sommige gevallen is het efficiënter om de gebogen en de geperforeerde delen als losse onderdelen te produceren en daarna samen te voegen.
- Walsen in plaats van kanten: voor ronde of cilindrische vormen kan walsen soms een alternatief zijn, afhankelijk van de gewenste geometrie.
Hoe One Click Steel helpt met kanten van geperforeerd materiaal
Bij One Click Steel combineren we lasersnijden, kanten en ontbramen in één order via ons portaal. Je hoeft niet te schakelen tussen meerdere leveranciers of aparte offerterondes te doorlopen voor elke bewerking. Upload je tekening, ontvang binnen één minuut een gedetailleerde prijs en kies zelf de gewenste leverdatum, zonder dat je daarvoor hoeft te bellen of te mailen.
- Lasersnijden, kanten en ontbramen combineren in één bestelling
- Directe prijsopgave na het uploaden van je DXF, STP of STEP-bestand
- One Click Fix-service: als er iets niet klopt in je tekening, corrigeren wij dat proactief zodat de productie gewoon doorgaat
- Levering binnen 3 tot 4 werkdagen, of sneller bij spoed
- 24/7 bestellen via het portaal, zonder wachttijd
Wil je jouw onderdelen snel en eenvoudig laten produceren? Upload direct je tekening, ontvang direct een prijs en bestel online. Zo weet je meteen waar je aan toe bent en kunnen we snel voor je aan de slag. Meer weten over wie we zijn? Lees meer over One Click Steel.