

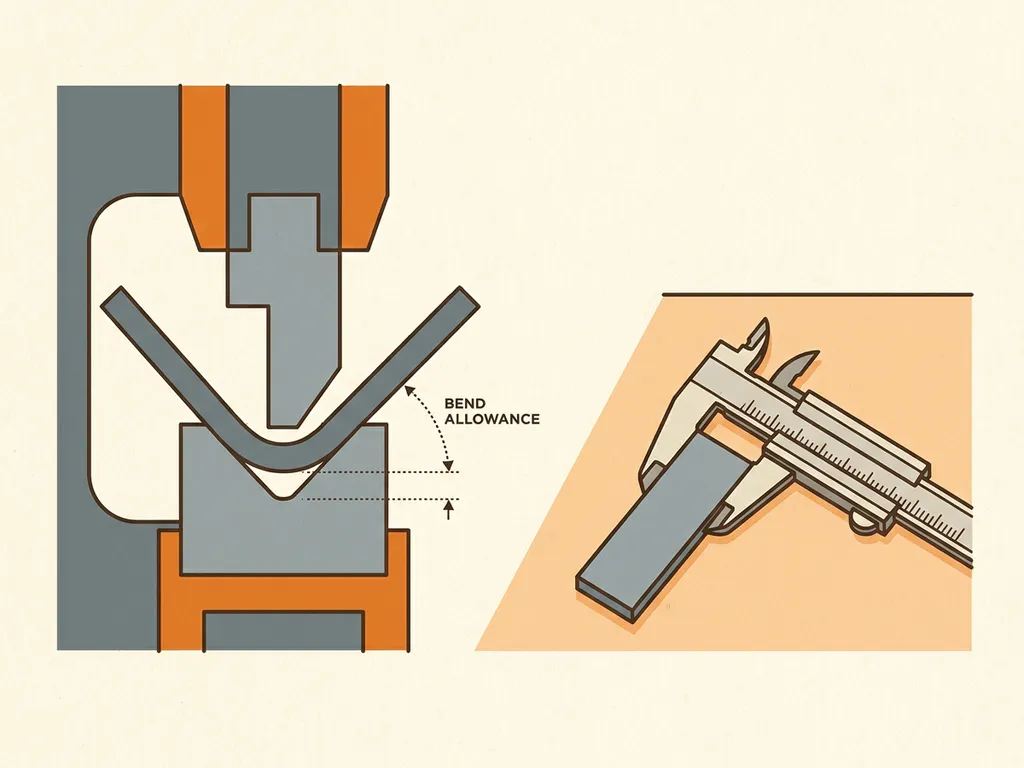
De afslagmaat bereken je door de binnenradius, de plaatdikte en de k-factor te combineren in een vaste formule: afslagmaat = (binnenradius + k-factor × plaatdikte) × (π / 2) × (hoek / 90). Dit getal trek je af van de totale vlakke lengtes om de juiste afkorting voor je plaatwerk te bepalen. Klopt de afslagmaat niet, dan kloppen je eindmaten na het buigen ook niet. In dit artikel beantwoorden we de meest gestelde vragen over de afslagmaat, de k-factor en hoe je fouten voorkomt bij het kanten van plaatwerk.
Wat is de afslagmaat en hoe verschilt die van de kantlengte?
De afslagmaat is de hoeveelheid materiaal die je per buiging moet aftrekken van de totale vlakke maat om de juiste kantlengte te krijgen. Bij het buigen van plaatwerk rekt de buitenzijde van het materiaal uit en comprimeert de binnenzijde. Dat betekent dat de vlakke maat altijd langer is dan de som van de zichtbare kantlengtes na het buigen.
De kantlengte is de maat die je op de tekening ziet staan: de afstand van de buitenkant van het product, gemeten langs één vlak. De afslagmaat is het correctiegetal dat je gebruikt om van die getekende kantlengte terug te rekenen naar de vlakke plaat die je in de machine legt. Zonder die correctie zaag je je plaat te groot of te klein af.
Een praktisch voorbeeld: je wilt een hoek buigen met twee schenkellengtes van elk 50 mm. De vlakke maat is dan niet 100 mm, maar 100 mm minus de afslagmaat. Afhankelijk van materiaaldikte en binnenradius kan die afslagmaat variëren van een paar tiende millimeter tot meerdere millimeters.
Welke factoren bepalen de hoogte van de afslagmaat?
De afslagmaat wordt bepaald door vier variabelen: de plaatdikte, de binnenradius, de buighoek en de k-factor. Hoe dikker het materiaal en hoe kleiner de binnenradius, hoe groter de invloed op de vlakke maat. De buighoek bepaalt hoeveel van die correctie je toepast.
- Plaatdikte: Dikkere platen hebben een grotere neutrale lijn en daarmee een hogere afslagmaat.
- Binnenradius: Een kleine binnenradius geeft een scherpe buiging en een grotere afslagmaat. Een ruime radius verdeelt de rek over een groter oppervlak.
- Buighoek: Een buiging van 90 graden geeft een andere correctie dan een buiging van 45 of 135 graden.
- Materiaalsoort: Aluminium, staal en RVS gedragen zich anders bij het buigen. De k-factor verschilt per materiaal.
Hoe bereken je de afslagmaat stap voor stap?
Je berekent de afslagmaat met de volgende formule: afslagmaat = 2 × (binnenradius + k-factor × plaatdikte) × tan(hoek / 2). Dit is de meest gebruikte methode in de praktijk, ook wel de buigtoeslagmethode genoemd. Voor een 90-gradenbuiging vereenvoudigt de formule zich doordat tan(45°) = 1.
Stap voor stap:
- Bepaal de plaatdikte (t) in millimeters.
- Bepaal de binnenradius (r) in millimeters. Bij kantpersen is dit vaak gelijk aan de matrijsopening gedeeld door 6 als vuistregel.
- Bepaal de k-factor (zie volgende sectie).
- Bereken de buigtoeslag: BT = (r + k × t) × π × (hoek / 180).
- Bereken de afslagmaat: afslagmaat = 2 × (r + t) × tan(hoek / 2) – BT.
- Trek de afslagmaat af van de som van alle kantlengtes om de vlakke maat te bepalen.
Voor een 90-gradenbuiging in staal van 2 mm dik met een binnenradius van 1 mm en een k-factor van 0,33 kom je uit op een buigtoeslag van ongeveer 2,1 mm en een afslagmaat van circa 1,9 mm per buiging.
Wat is de k-factor en welke waarde gebruik je?
De k-factor geeft aan waar de neutrale lijn in het materiaal ligt tijdens het buigen. De neutrale lijn is de denkbeeldige lijn in de plaatdikte die niet uitrekt en niet comprimeert. Een k-factor van 0,5 betekent dat die lijn precies in het midden van de plaat zit. In de praktijk ligt die lijn dichter naar de binnenkant, dus is de k-factor meestal lager dan 0,5.
Gangbare k-factorwaarden per materiaal:
- Zacht staal (S235, S355): 0,33 tot 0,40
- Roestvast staal (RVS 304/316): 0,38 tot 0,43
- Aluminium: 0,40 tot 0,45
- Hardere legeringen of scherpe buigingen: dichter bij 0,25 tot 0,30
Als je geen exacte k-factor weet, gebruik dan 0,33 als standaardwaarde voor staal bij een binnenradius gelijk aan de plaatdikte. Dat geeft in de meeste gevallen een goede benadering voor het plaatwerk op maat dat je bestelt.
Waarom kloppen je maten niet na het kanten?
Als de maten na het kanten niet kloppen, ligt dat bijna altijd aan een verkeerde afslagmaat, een afwijkende binnenradius of een fout in de vlakke maat op de tekening. Dit zijn de meest voorkomende oorzaken:
- Verkeerde binnenradius aangehouden: De binnenradius die je in de berekening gebruikt wijkt af van de daadwerkelijke matrijsopening.
- K-factor niet aangepast aan materiaal: Een standaard k-factor voor staal gebruiken bij aluminium geeft meetbare afwijkingen.
- Maatvoering in de tekening klopt niet: Buitenmaten in plaats van binnenmaten gebruikt, of de buiging zit niet op de juiste positie in de vlakke maat.
- Meerdere buigingen gestapeld: Bij producten met drie of meer buigingen tellen kleine fouten per buiging op tot een merkbare afwijking in het eindproduct.
- Materiaalvariatie: Walsrichting en materiaalhardheid kunnen de k-factor in de praktijk licht beïnvloeden.
De oplossing is om altijd een testbuiging te doen op restmateriaal van dezelfde partij voordat je een volledige serie kant. Meet daarna de werkelijke binnenradius na en pas je berekening aan.
Hoe verwerkt CAD-software de afslagmaat automatisch?
Moderne CAD-pakketten zoals SolidWorks, Inventor en SOLIDWORKS Sheet Metal berekenen de afslagmaat automatisch op basis van de k-factor die je in de materiaaldefinitie instelt. Je modelleert het product in zijn gebogen vorm en de software genereert automatisch de vlakke maat voor productie.
Hoe dat werkt in de praktijk:
- Je stelt de k-factor en buigradius in als onderdeel van het materiaalsjabloon.
- Bij elke buiging past de software automatisch de buigtoeslag toe en berekent de vlakke ontvouwing.
- De DXF of STEP die je exporteert bevat al de juiste vlakke maat, inclusief alle afslagen.
- Controleer altijd of de k-factor in je sjabloon overeenkomt met het materiaal dat je daadwerkelijk gebruikt.
Let op: als je een DXF aanlevert die al automatisch door CAD is ontvouwen, hoef je de afslagmaat niet handmatig te berekenen. Maar als je een tekening aanlevert met alleen de gebogen maten en de leverancier moet de vlakke maat bepalen, is het belangrijk dat de binnenradius en het materiaal duidelijk op de tekening staan vermeld.
Hoe One Click Steel helpt bij kanten en vlakke maten
Als je tekening klaarstaat maar je twijfelt aan de vlakke maat of de afslagmaat, hoef je dat niet zelf helemaal uit te puzzelen. Via ons portaal upload je je bestand en ontvang je binnen één minuut een offerte op basis van de aangeleverde geometrie. Geen e-mail, geen wachttijd, geen terugbelverzoek.
- Upload je DXF of STEP en kies direct je materiaal, dikte en levertijd.
- Lasersnijden en kanten combineer je in één order via het portaal als one-stop-shop.
- Staat er een fout in je tekening? Onze One Click Fix-service signaleert en corrigeert maakbaarheidsfouten proactief, zodat de productie niet stil ligt.
- Je bepaalt zelf de leverdatum bij het bestellen, zonder afstemming vooraf.
- Levering binnen 3 tot 4 werkdagen, spoedlevering mogelijk bij tijdsdruk.
Wil je jouw onderdelen snel en eenvoudig laten produceren? Upload je tekening, ontvang direct een prijs en bestel online. Zo weet je meteen waar je aan toe bent en kunnen we snel voor je aan de slag. Over One Click Steel lees je meer op onze website, of ga direct aan de slag en upload direct je tekening.