

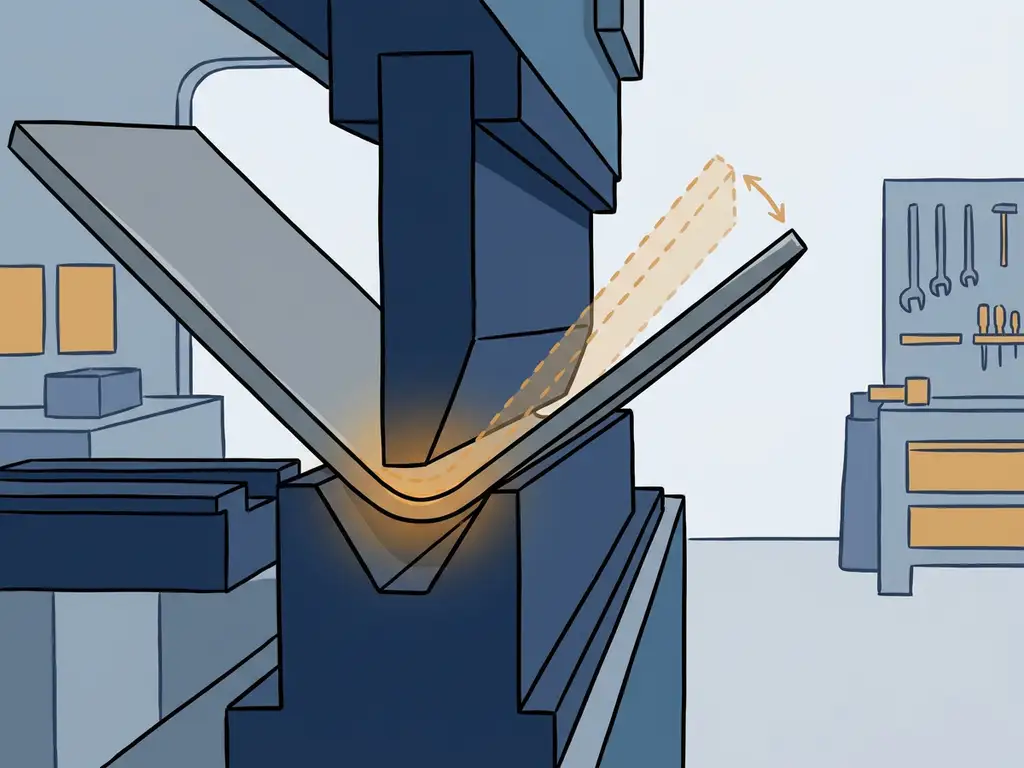
Terugvering bij kanten is de veerkrachtige terugbeweging van metaal nadat de kantbank de buigkracht loslaat. Het materiaal veert terug naar een iets openere hoek, waardoor de uiteindelijke hoek groter uitvalt dan de beoogde hoek. Je compenseert dit door de kantbank bewust iets verder door te buigen dan de gewenste eindhoek, zodat het materiaal na terugvering precies op de juiste hoek uitkomt. Hoeveel je moet overbuigen hangt af van het materiaal, de dikte en de buigradius. De vragen hieronder geven je een helder beeld van wat terugvering precies doet en hoe je ermee omgaat in de praktijk.
Hoe groot is de terugvering bij verschillende metalen?
De mate van terugvering verschilt sterk per materiaalsoort. Staal (S235/S355) heeft een relatief lage terugvering van ruwweg 1 tot 3 graden, afhankelijk van de dikte. Aluminium springt merkbaar verder terug, vaak 3 tot 6 graden, omdat het een lagere elasticiteitsmodulus heeft ten opzichte van zijn vloeispanning. RVS (roestvaststaal) gedraagt zich het meest uitgesproken: door de hoge vloeispanning en taaie structuur kan de terugvering oplopen tot 5 tot 8 graden of meer.
Als vuistregel geldt: hoe harder en taaier het materiaal, hoe meer het terugveert. Zachter staal geeft minder weerstand dan gehard of koudgewalst materiaal. Bij kanten van metaal is het daarom altijd verstandig om per materiaaltype en dikte de terugvering vooraf te bepalen, zeker als maatnauwkeurigheid belangrijk is.
Welke factoren beïnvloeden de mate van terugvering?
Terugvering bij kanten is niet alleen afhankelijk van het materiaaltype. Meerdere variabelen spelen tegelijk een rol, en ze versterken of verzwakken elkaars effect.
- Materiaalsoort en legering: RVS veert meer terug dan zacht staal; aluminium zit daar tussenin, maar varieert sterk per legering.
- Plaatdikte: Dikkere platen hebben meer materiaalweerstand en buigen minder nauwkeurig zonder correctie.
- Buigradius: Een grotere buigradius ten opzichte van de plaatdikte vergroot de terugvering. Een kleine, scherpe radius geeft minder terugvering.
- Buighoek: Kleine hoeken (bijv. 30 graden) hebben procentueel meer terugvering dan grote hoeken (bijv. 90 graden).
- Materiaaltoestand: Koudgewalst materiaal veert meer terug dan warmgewalst materiaal door interne spanningen in de structuur.
- Richting ten opzichte van de walsrichting: Buigen dwars op de walsrichting geeft doorgaans minder terugvering dan buigen parallel eraan.
In de praktijk combineer je al deze factoren om een correcte compensatiewaarde te bepalen. Ervaring met een specifiek materiaal en machine helpt daarbij enorm.
Hoe compenseer je terugvering bij het kanten?
Je compenseert terugvering door de kantbank bewust verder door te laten buigen dan de gewenste eindhoek. Dit heet overbuigen of springback-compensatie. Als je een eindhoek van 90 graden wilt en het materiaal veert 3 graden terug, stel je de machine in op 87 graden. Na het loslaten van de druk kom je dan precies op 90 graden uit.
Er zijn drie gangbare methoden om terugvering te compenseren:
- Overbuigen: De meest gebruikte methode. Je buigt verder dan de gewenste hoek en laat het materiaal terugveren naar de eindhoek.
- Bottomen (coining): Hierbij oefen je zoveel druk uit dat het materiaal plastisch vervormt tot in de kern. Dit elimineert terugvering vrijwel volledig, maar vereist veel meer kracht en veroorzaakt meer slijtage aan de gereedschappen.
- Hoekcompensatie via CNC-sturing: Moderne kantbanken meten de hoek tijdens het buigen en passen de slag automatisch aan. Dit is nauwkeurig en herhaalbaar, ook bij wisselende materiaalbatches.
Bij plaatwerk op maat is de keuze voor de compensatiemethode afhankelijk van de gewenste tolerantie, het materiaal en de seriegrootte.
Waarom lukt het kanten op de gewenste hoek niet altijd in één slag?
Kanten op de gewenste hoek lukt niet altijd in één slag omdat materiaalvariaties tussen batches, toleranties in plaatdikte en veranderingen in materiaaltoestand de terugvering beïnvloeden. Zelfs als je de machine correct hebt ingesteld op basis van eerdere ervaring, kan een nieuwe plaat zich net iets anders gedragen.
Daarnaast spelen slijtage van kantgereedschappen en kleine afwijkingen in de opstelling een rol. Bij nauwkeurige producten is het gebruikelijk om een proefstuk te buigen, de hoek te meten en de instelling daarna bij te stellen. Pas daarna start je de serie. Dit klinkt omslachtig, maar het voorkomt uitval van een hele batch.
Bij kleine series of éénmalige onderdelen is dit extra relevant: er is geen marge om fouten te herstellen met vervolgstukken. Goed gereedschapsbeheer en een vaste werkvolgorde helpen om de variatie te minimaliseren.
Wanneer moet je terugvering meenemen in je technische tekening?
Je moet terugvering meenemen in je technische tekening wanneer de hoektolerantie nauwer is dan de verwachte terugveerwaarde. Als de tolerantie op een hoek ±2 graden is en het materiaal veert 3 graden terug zonder compensatie, dan haal je de tolerantie niet zonder correctie.
In de meeste gevallen regelt de producent de terugveercompensatie zelf op basis van het materiaal en de ingestelde hoek. Maar er zijn situaties waarin het handig is om dit expliciet te benoemen:
- Bij nauw tolerante verbindingen waarbij onderdelen precies op elkaar moeten passen.
- Bij materialen met hoge terugvering, zoals RVS of hogesterktestaal, waarbij de afwijking groter is dan standaard.
- Bij complexe buigsequenties met meerdere kanten in één onderdeel, waarbij terugvering een cumulatief effect heeft.
- Wanneer je zelf de buigradius voorschrijft die afwijkt van de standaard gereedschapsselectie.
Vermeld in je tekening altijd de gewenste eindhoek, niet de te programmeren machinehoek. De producent past de compensatie aan op basis van zijn machine en materiaalkennis. Als je twijfelt of je tekening klopt, bieden wij de One Click Fix-service aan: wij controleren en corrigeren tekeningen proactief, zodat je productie niet stagneert door een fout in het bestand.
Hoe One Click Steel helpt met kanten en terugveercompensatie
Bij One Click Steel verzorgen we het kanten van jouw onderdelen inclusief de juiste terugveercompensatie, voor staal, aluminium en RVS. Je hoeft zelf geen machinehoeken te berekenen: upload je tekening met de gewenste eindhoeken, en wij zorgen dat het klopt.
- Offerte binnen één minuut: Upload een DXF- of STEP-bestand en ontvang direct een prijs, zonder wachten op een verkoper.
- One Click Fix-service: Zit er een fout in je tekening? Wij corrigeren dit proactief, zodat je productie gewoon doorgaat.
- Combinatie-orders: Lasersnijden, kanten, ontbramen en meer in één order via ons portaal, zonder te schakelen tussen leveranciers.
- Leverdatum zelf kiezen: Jij bepaalt wanneer je het nodig hebt. Geen afstemming vooraf, geen wachten op beschikbaarheid.
- Levering binnen 3 werkdagen bij standaard orders.
Wil je jouw onderdelen snel en eenvoudig laten produceren? Upload direct je tekening, ontvang direct een prijs en bestel online. Zo weet je meteen waar je aan toe bent en kunnen we snel voor je aan de slag. Meer weten over wie we zijn? Lees dan meer over One Click Steel.