

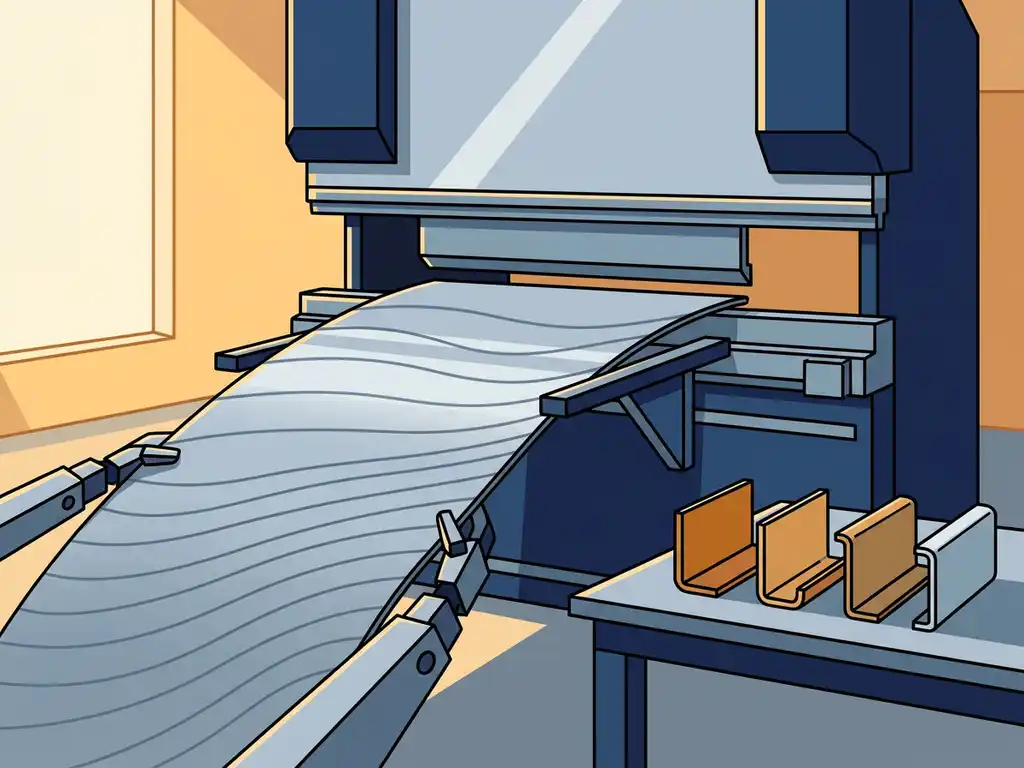
De materiaalrichting beïnvloedt het kantresultaat direct: als je een plaat buigt dwars op de walsrichting, lopen de metaalvezels mee met de buiging en blijft het materiaal soepel. Buig je parallel aan de walsrichting, dan werk je tegen de vezels in en vergroot je de kans op scheuren of haarscheurtjes aan de buitenzijde van de buiging. Dit geldt voor vrijwel alle metaalsoorten, maar is het sterkst merkbaar bij hogere sterktes en grotere diktes. In dit artikel beantwoorden we de meest gestelde vragen over walsrichting, minimale buigradii en het correct aanleveren van tekeningen voor kanten.
Waarom scheurt metaal soms bij het kanten?
Metaal scheurt bij het kanten wanneer de trekspanning aan de buitenzijde van de buiging groter wordt dan de rek die het materiaal aankan. Dit gebeurt vrijwel altijd als de kantlijn parallel loopt aan de walsrichting van de plaat, waardoor de metaalvezels haaks op de buiging staan en nauwelijks kunnen meegeven.
Tijdens het walsen worden de metaalkorrels in één richting uitgerekt. Dat maakt het materiaal sterker in die richting, maar ook minder flexibel dwars daarop. Als je vervolgens een buiging aanbrengt die de vezels haaks trekt, bereik je sneller de breukgrens. Bij dunne platen van zacht staal valt dit mee, maar bij hogere sterktes zoals S355 of harde aluminiumlegeringen zoals 5083 is het risico op scheuren aanzienlijk groter. Koud gewalst materiaal is gevoeliger dan warm gewalst materiaal, omdat de korrelstructuur compacter en minder vervormbaar is.
Naast de walsrichting spelen ook de buigradius, de plaatdikte en de toestand van de snijkant een rol. Een ruwe of gebrande snijkant werkt als een startpunt voor scheuren. Dat is ook waarom ontbramen na het lasersnijden de kantresultaten verbetert.
Wat is de walsrichting en hoe herken je die in een plaat?
De walsrichting is de richting waarin een metaalplaat door de wals is getrokken tijdens de productie. In die richting zijn de metaalkorrels uitgerekt en heeft het materiaal zijn hoogste treksterkte. Je herkent de walsrichting aan de oppervlaktestructuur van de plaat: bij koud gewalst materiaal zie je fijne, evenwijdige lijnen die de walsrichting aangeven.
Bij warm gewalst staal is de structuur minder zichtbaar, maar de richting is nog steeds aanwezig. De langste zijde van een standaardplaat loopt doorgaans parallel aan de walsrichting, hoewel dit per leverancier en formaat kan variëren. Als je het zeker wilt weten, vraag je de leverancier om een materiaalcertificaat waarop de walsrichting staat vermeld.
Voor de praktijk geldt: als je twijfelt, neem dan aan dat de walsrichting langs de langste zijde van de plaat loopt en plan je kantlijnen daar dwars op. Dat is de veiligste uitgangspositie.
Hoe beïnvloedt de hoek tussen kantlijn en walsrichting de buigkwaliteit?
De ideale hoek tussen de kantlijn en de walsrichting is 90 graden. Bij een loodrechte kantlijn buig je dwars op de vezels, wat de meeste rek toelaat en het risico op scheuren minimaliseert. Hoe dichter de kantlijn bij 0 graden (parallel aan de walsrichting) komt, hoe groter de kans op problemen.
Een kantlijn van 45 graden ten opzichte van de walsrichting is een tussenoplossing die in veel gevallen nog acceptabele resultaten geeft, zeker bij zachtere materialen en lichte diktes. Bij harde legeringen of kleine buigradii is dit minder betrouwbaar.
In de praktijk is het niet altijd mogelijk om alle kantlijnen loodrecht op de walsrichting te plaatsen, zeker als een onderdeel meerdere kantingen in verschillende richtingen heeft. In dat geval kies je voor de buiging met de kleinste radius de gunstigste oriëntatie, en accepteer je een iets grotere radius voor de overige kantlijnen als compensatie.
Wat is de minimale buigradius per materiaal en dikte?
De minimale buigradius is de kleinste straal waarbij je een plaat kunt buigen zonder scheuren of onacceptabele vervorming. Als vuistregel geldt: de minimale binnenradius is gelijk aan één keer de plaatdikte, maar dit varieert per materiaal en walsrichting.
Onderstaande tabel geeft een praktisch overzicht voor veelgebruikte materialen bij kanten dwars op de walsrichting. Buig je parallel aan de walsrichting, dan moet je de minimale radius met een factor 1,5 tot 2 vermenigvuldigen.
- Staal S235 / S275: minimale binnenradius circa 0,8 x plaatdikte
- Staal S355: minimale binnenradius circa 1 tot 1,5 x plaatdikte
- RVS 304 / 316: minimale binnenradius circa 1 tot 1,5 x plaatdikte
- Aluminium 1050 / 5754: minimale binnenradius circa 1 x plaatdikte
- Aluminium 5083 / 6082: minimale binnenradius circa 1,5 tot 2 x plaatdikte
Bij koud gewalst materiaal of materiaal met een harde oppervlaktebehandeling liggen de grenzen strakker. Twijfel je over de haalbaarheid van een kleine radius? Vraag dan een proefbuiging aan of kies bewust voor een iets grotere radius in je ontwerp.
Hoe moet je een DXF-tekening aanleveren voor optimale kantresultaten?
Voor goede kantresultaten lever je een DXF-tekening aan waarbij de kantlijnen als aparte laag zijn aangegeven en de walsrichting van het materiaal duidelijk is gemarkeerd. Zo weet de kantoperator precies hoe het onderdeel georiënteerd moet worden op de plaat.
Zorg verder voor het volgende in je tekening:
- Geef de buigrichting aan: omhoog of omlaag ten opzichte van het vlak
- Vermeld de gewenste binnenradius per kantlijn
- Noteer de materiaaldikte en materiaalsoort
- Gebruik kantmarkeringen die niet samenvallen met snijlijnen
- Controleer of hoekafschravingen of reliëfsneden aanwezig zijn bij elke kanthoek, zodat het materiaal niet optrekt
Een veelgemaakte fout is het weglaten van reliëfsneden op de hoekpunten van kantlijnen. Zonder deze kleine inkepingen trekt het materiaal op bij het buigen en ontstaan er scheuren of vervorming in de hoek. Bij kanten via ons portaal controleren we je tekening op dit soort maakbaarheidsproblemen. Mist er iets, dan grijpen we in via de One Click Fix-service, zodat je productie niet stilligt terwijl je wacht op een gecorrigeerd bestand.
Wanneer is nesting in de tegengestelde richting beter voor de prijs?
Nesting in de tegengestelde richting, waarbij onderdelen worden geroteerd om beter in het plaatformaat te passen, levert een hogere materiaalbenutting en een lagere prijs per onderdeel. Maar dit gaat ten koste van de ideale kantoriëntatie als de kantlijnen daardoor parallel aan de walsrichting komen te liggen.
De afweging is eenvoudig: bij plaatwerk op maat met lichte materialen, zachte legeringen en ruime buigradii kun je gerust voor de goedkopere nestingoptie kiezen. De kans op scheuren is dan klein en de kostenbesparing is reëel.
Bij hogere sterktes, dunne materialen met kleine radii of onderdelen die zichtbaar blijven, weegt de kwaliteit zwaarder. Roteer in dat geval de onderdelen niet als dat de kantoriëntatie verslechtert, ook al betekent dat iets meer materiaalverlies. Een scheurtje in een zichtbaar onderdeel kost meer dan de besparing op plaatmateriaal.
Wil je beide optimaliseren? Geef in je tekening de toegestane rotatiehoek aan. Zo kan de nestingsoftware binnen de veilige marges blijven en toch efficiënt nestelen.
Hoe One Click Steel helpt met kanten en materiaaloriëntatie
Bij One Click Steel combineren we lasersnijden en kanten in één order, zodat je niet hoeft te schakelen tussen leveranciers. Je uploadt je tekening, het portaal genereert binnen één minuut een prijs en je kiest zelf de gewenste leverdatum. Geen e-mail, geen terugbelverzoek, geen wachttijd.
- One Click Fix-service: fouten in tekeningen, zoals ontbrekende reliëfsneden of onduidelijke kantmarkeringen, corrigeren we proactief zodat de productie direct kan starten
- Maakbaarheidscontrole: we controleren of de opgegeven radii haalbaar zijn voor het gekozen materiaal en de dikte
- Combinatieorders: lasersnijden, kanten, ontbramen en meer in één order via het portaal
- Levering binnen 3 tot 4 werkdagen: standaard, met spoedopties als je het sneller nodig hebt
- Materiaaloverzicht: het portaal toont direct welke materialen, diktes en kantmogelijkheden beschikbaar zijn
Wil je jouw onderdelen snel en eenvoudig laten produceren? Upload je tekening, ontvang direct een prijs en bestel online. Zo weet je meteen waar je aan toe bent en kunnen we snel voor je aan de slag. Lees meer over One Click Steel of ga direct aan de slag: upload direct je tekening en ontvang binnen een minuut een prijs.