

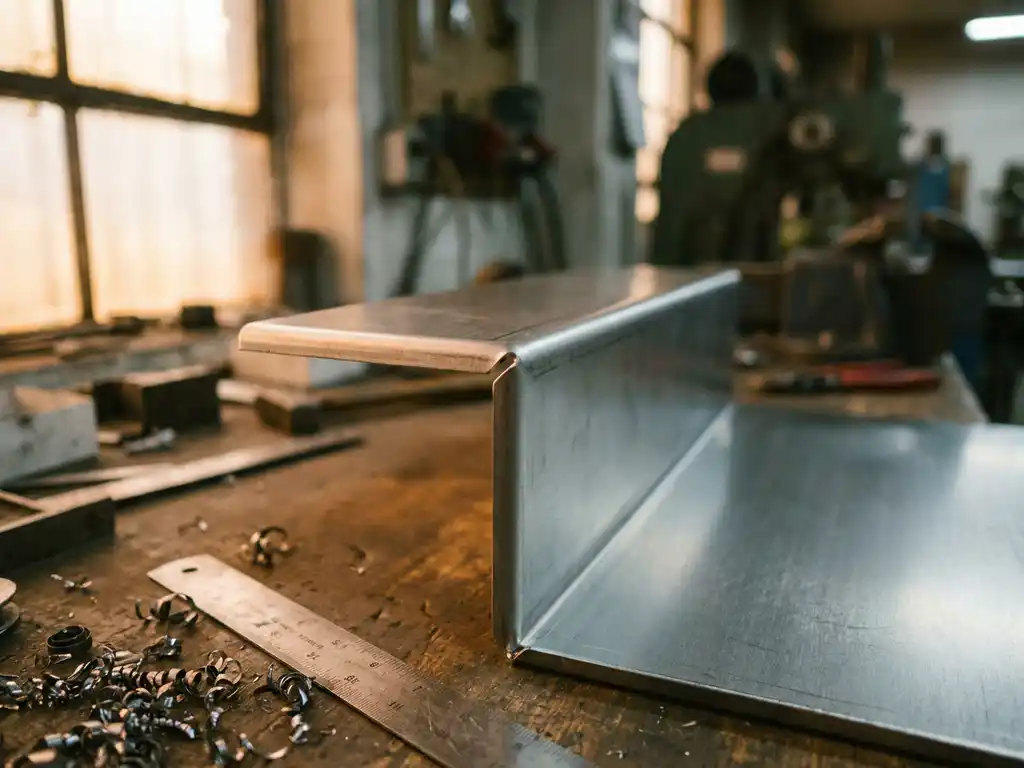
De minimale buigradius bij plooien wordt bepaald door drie factoren: het materiaal, de plaatdikte en de vezelrichting. Als vuistregel geldt dat de minimale binnenradius gelijk is aan 0,5 tot 2 keer de materiaaldikte, afhankelijk van het soort metaal en de rekbaarheid ervan. Hoe stijver en brozer het materiaal, hoe groter de minimale radius moet zijn om scheuren te voorkomen. In dit artikel beantwoorden we de meestgestelde vragen over buigradius, zodat je ontwerp direct maakbaar is.
Welke factoren beïnvloeden de minimale buigradius?
De minimale buigradius bij plooien wordt bepaald door de combinatie van materiaalsoort, plaatdikte, treksterkte en vezelrichting. Hoe hoger de treksterkte van een materiaal en hoe dikker de plaat, hoe groter de minimale radius moet zijn. Een dunne aluminiumplaat heeft een veel kleinere minimale radius dan een dikke RVS-plaat van dezelfde breedte.
De volgende factoren spelen allemaal een directe rol:
- Materiaalsoort: Elk metaal heeft een andere rekbaarheid (ductiliteit). Aluminium is relatief soepel, staal zit in het midden, en hardere RVS-kwaliteiten zijn stijver en vragen een grotere radius.
- Plaatdikte: Hoe dikker het materiaal, hoe meer de buitenzijde van de buiging wordt uitgerekt. Een grotere radius compenseert die rek en voorkomt scheuren.
- Treksterkte: Materialen met een hoge treksterkte, zoals S355-staal of RVS 316, zijn minder buigzaam dan zachtere varianten zoals S235 of aluminium 5754.
- Vezelrichting: De richting van de walslijn in het materiaal heeft grote invloed op hoe het metaal zich gedraagt tijdens het plooien. Hier gaan we verderop dieper op in.
- Bewerkingstemperatuur: Koud plooien, wat de standaard is, stelt hogere eisen aan de radius dan warm plooien. Bij koud plooien is het materiaal stijver en minder vergevingsgezind.
Als je via ons portaal een ontwerp uploadt, geeft het systeem direct inzicht in beschikbare materialen, diktes en de bijbehorende mogelijkheden, zodat je weet wat haalbaar is voordat je een order plaatst.
Hoe bereken je de minimale buigradius voor jouw materiaal?
De minimale buigradius bereken je door de plaatdikte te vermenigvuldigen met een materiaalspecifieke factor, de zogenaamde buigfactor (ook wel aangeduid als de k-factor of de r/t-verhouding). Voor de meeste constructiestaalsoorten geldt een minimale binnenradius van 1 keer de plaatdikte. Voor aluminium kan dat lager liggen, voor harder RVS hoger.
Een praktische rekenformule:
- Bepaal de plaatdikte (t) in millimeters.
- Zoek de aanbevolen r/t-verhouding op voor jouw materiaal (zie de sectie over staal, RVS en aluminium hieronder).
- Vermenigvuldig: minimale binnenradius = r/t-factor × plaatdikte.
Voorbeeld: een 4 mm dikke plaat van S235-staal met een r/t-factor van 1 geeft een minimale binnenradius van 4 mm. Een 4 mm dikke plaat RVS 316 met een r/t-factor van 2 geeft een minimale binnenradius van 8 mm.
Houd er rekening mee dat dit minimumwaarden zijn. In de praktijk kies je bij voorkeur een iets grotere radius om speelruimte te hebben voor toleranties en gereedschapsslijtage. Onze kantservice werkt met nauwkeurige gereedschapssets die zijn afgestemd op standaard materiaalsoorten en diktes, waardoor je ontwerp maakbaar blijft binnen de opgegeven specificaties.
Wat is het verschil in buigradius tussen staal, RVS en aluminium?
Staal, RVS en aluminium gedragen zich elk anders tijdens het plooien, wat direct invloed heeft op de minimale buigradius. Aluminium heeft de kleinste minimale radius, constructiestaal zit in het midden, en RVS vraagt doorgaans de grootste radius vanwege de hogere treksterkte en lagere ductiliteit.
Hier een overzicht van de richtwaarden per materiaal:
- Constructiestaal (S235, S355): Minimale r/t-verhouding van 0,5 tot 1. S235 is zachter en vergevingsgezinder dan S355. Voor S355 is een factor van 1 tot 1,5 veiliger.
- RVS (304, 316): Minimale r/t-verhouding van 1 tot 2. RVS heeft een hoge treksterkte en veert terug na het buigen (terugvering), wat de radius verder beïnvloedt. RVS 316 is iets stijver dan 304.
- Aluminium (1050, 5754, 6082): Minimale r/t-verhouding van 0,5 tot 1,5, afhankelijk van de legering. Aluminium 6082 is harder en vraagt een grotere radius dan 5754 of 1050.
Let ook op terugvering: RVS en hogesterktestaal veren na het plooien terug, waardoor de uiteindelijke hoek iets afwijkt van de gereedschapshoek. Een goede plooimachine compenseert dit automatisch, maar het is een reden om bij twijfel altijd de specificaties van je leverancier te raadplegen.
Waarom speelt de vezelrichting van het materiaal een rol bij plooien?
De vezelrichting van metaal speelt een grote rol bij plooien omdat metaalplaten tijdens het walsen een interne structuur krijgen die parallel loopt aan de walsrichting. Buig je loodrecht op die richting, dan is de kans op scheuren kleiner dan wanneer je parallel aan de vezel buigt. Dit effect is het sterkst bij harde legeringen en hoge treksterktes.
Concreet betekent dit:
- Buigen loodrecht op de walsrichting (dwars op de vezel) is de veiligste richting. De buiglijn loopt dan haaks op de interne structuur, waardoor de rek gelijkmatiger wordt verdeeld.
- Buigen parallel aan de walsrichting (langs de vezel) vergroot het risico op haarscheurtjes of volledige breuk, vooral bij harde materialen of bij kleine radii.
Bij het uitsnijden van plaatdelen voor een plooideel is het daarom nuttig om de oriëntatie van de buiglijn ten opzichte van de walsrichting op te nemen in je technische tekening. Geef dit aan met een pijl of notitie op de tekening. Zo voorkom je dat het materiaal in de verkeerde richting wordt ingezet, wat zichtbare fouten of afkeur oplevert.
Wat gebeurt er als je onder de minimale buigradius plooit?
Als je een plaat buigt met een radius die kleiner is dan de minimale toegestane waarde, rekt de buitenzijde van de buiging te ver uit. Het materiaal kan dan haarscheuren vertonen, plaatselijk breken of volledig scheuren langs de buiglijn. Zelfs als het onderdeel er visueel intact uitziet, kan de interne structuur beschadigd zijn, wat de sterkte van het product vermindert.
De gevolgen in de praktijk:
- Haarscheuren: Kleine scheurtjes aan de buitenzijde van de buiging die niet altijd direct zichtbaar zijn, maar de mechanische eigenschappen van het onderdeel aantasten.
- Volledige breuk: Bij sterk onderschrijden van de minimale radius breekt het materiaal door tijdens het plooien.
- Afkeur en herwerk: Onderdelen die niet voldoen aan de kwaliteitseisen moeten opnieuw worden geproduceerd, wat tijd en kosten kost.
- Zwakke lasverbindingen: Als een gebroken of gespannen buiging daarna wordt gelast, bestaat het risico op scheurvorming in de lasnaad.
Kortom: de minimale buigradius is geen arbitraire richtlijn maar een technische grens die je niet wilt overschrijden. Zorg er bij het ontwerpen altijd voor dat je de aanbevolen waarden aanhoudt voor het gekozen materiaal en de gekozen dikte.
Hoe pas je een ontwerp aan als de buigradius te klein is?
Als de gewenste buigradius in je ontwerp kleiner is dan technisch haalbaar, zijn er meerdere aanpassingen mogelijk zonder dat je het hele ontwerp opnieuw hoeft te tekenen. De meest directe oplossing is de radius vergroten, maar er zijn ook alternatieve benaderingen als dat niet past bij de functie van het onderdeel.
Praktische aanpassingen:
- Radius vergroten: Vergroot de binnenradius tot de minimale toegestane waarde voor het materiaal en de dikte. Dit is de eenvoudigste en meest betrouwbare oplossing.
- Materiaaldikte verminderen: Een dunnere plaat heeft een kleinere minimale radius. Als de constructie het toelaat, kan een dunner materiaal met dezelfde of een betere buigbaarheid de oplossing zijn.
- Ander materiaal kiezen: Schakel over naar een materiaal met een hogere ductiliteit. Vervang bijvoorbeeld S355 door S235, of kies een zachtere aluminiumlegering.
- Inkervingen of reliëfsneden: Bij sommige toepassingen worden kleine inkervingen (relief cuts) aan het begin en einde van de buiglijn aangebracht om de spanning te verminderen. Dit is een vakspecifieke oplossing die je met je productiepartner moet afstemmen.
- Oriëntatie aanpassen: Controleer of de buiglijn loodrecht op de vezelrichting staat. Als dat niet het geval is, kan een andere nestingoriëntatie de situatie al verbeteren.
Onze bewerkingsdiensten omvatten lasersnijden, kanten, walsen en meer in één portaal. Als je tekening technische knelpunten bevat, helpt onze One Click Fix-service je snel verder zonder dat de productie stil ligt.
Hoe OneClickSteel helpt bij het plooien van metaal
Bij OneClickSteel combineren we lasersnijden en kanten in één order, zodat je niet hoeft te schakelen tussen meerdere leveranciers. Upload je tekening (DXF, STEP of STP) via ons portaal en ontvang binnen één minuut een gedetailleerde prijsopgave, zonder e-mail of terugbelverzoek. Je kiest zelf de leverdatum op het moment van bestellen.
- Plooien van staal, RVS en aluminium, afgestemd op de juiste minimale buigradius per materiaal
- One Click Fix-service: wij signaleren fouten in je tekening en corrigeren ze proactief, zodat jij niet op een gecorrigeerd bestand hoeft te wachten
- Combinatie van lasersnijden en kanten in één bestelling via één portaal
- Levering binnen 3 tot 4 werkdagen, met spoedopties beschikbaar
- 24/7 online bestellen, ook buiten kantooruren
Heb je een technische vraag over je ontwerp of twijfel je over de maakbaarheid? Neem een kijkje bij onze supportpagina of upload je tekening direct en zie binnen een minuut wat het kost.